
टच प्रोब का उपयोग करने वाली ग्राइंडिंग मशीनों के लिए "ऑन-मशीन माप" क्या है?
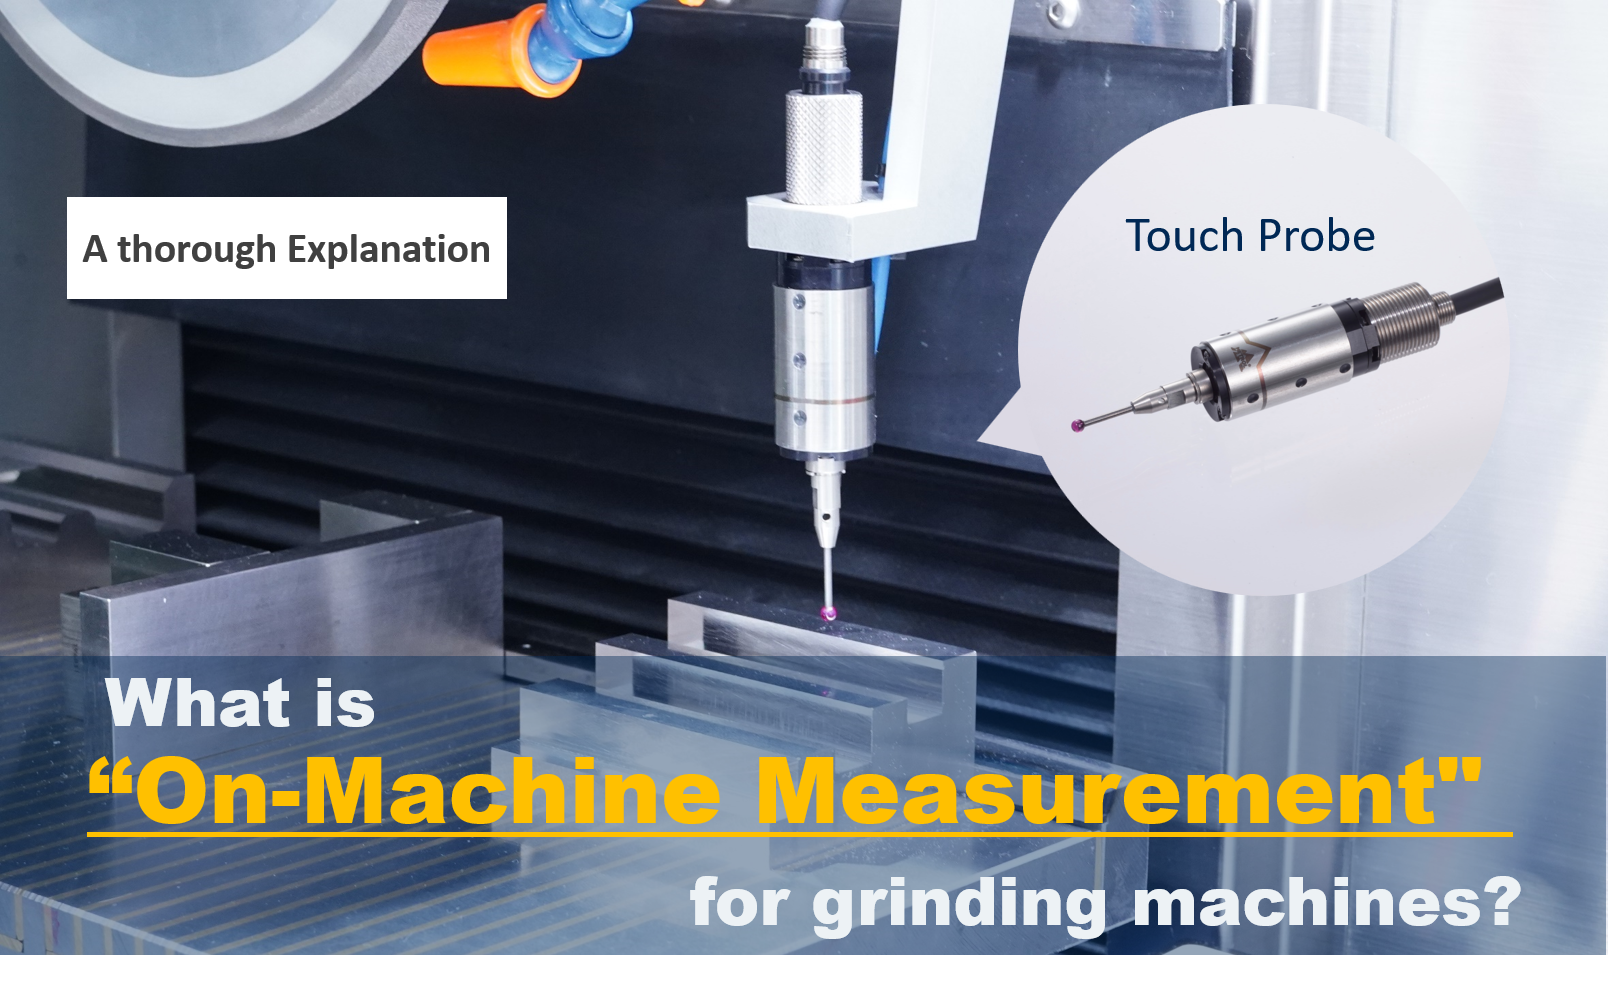
सीएनसी ग्राइंडिंग मशीनें वर्कपीस की फिनिशिंग की गुणवत्ता निर्धारित करती हैं।
पीसने के काम में अत्यधिक सटीकता की आवश्यकता होती है। क्या आपने कभी इस तरह की समस्याओं के बारे में चिंता की है?
- "3डी मापने वाले उपकरणों से माप लेने के लिए सेटअप और मूवमेंट में बहुत अधिक समय लगता है..."
- "मापन के तरीके हर व्यक्ति के लिए अलग-अलग होते हैं..."
- "माप लेने के बाद होने वाली पुनः मेहनत और अतिरिक्त मशीनिंग से हम कैसे छुटकारा पा सकते हैं?"
यह उन सभी लोगों के लिए अवश्य पढ़ने योग्य है जो पीसने सहित विनिर्माण प्रक्रिया में सुधार करने की उम्मीद रखते हैं।
लेख की विषयवस्तु का सारांश
- मशीनिंग सेटअप और आयामी मापन में आसानी
- पीसने वाली मशीनों के लिए "मशीन पर माप" से प्रक्रियाओं में भारी कमी कैसे आ सकती है, इस बारे में विस्तृत जानकारी।
- अब जिस काम को कारीगरी माना जाता है, उसे मानकीकृत कैसे किया जाए?
- सीएनसी ग्राइंडिंग मशीनों के लिए ऑन-मशीन माप कैसे शुरू करें
टेबल
मशीन पर मापन क्या है? मशीन से बाहर मापन से अंतर क्या है?
बहुत से लोगों को लग सकता है कि मशीन पर माप लेने के फायदे स्पष्ट नहीं हैं।
आइए इनका संक्षेप में अवलोकन करें।
मशीन पर माप
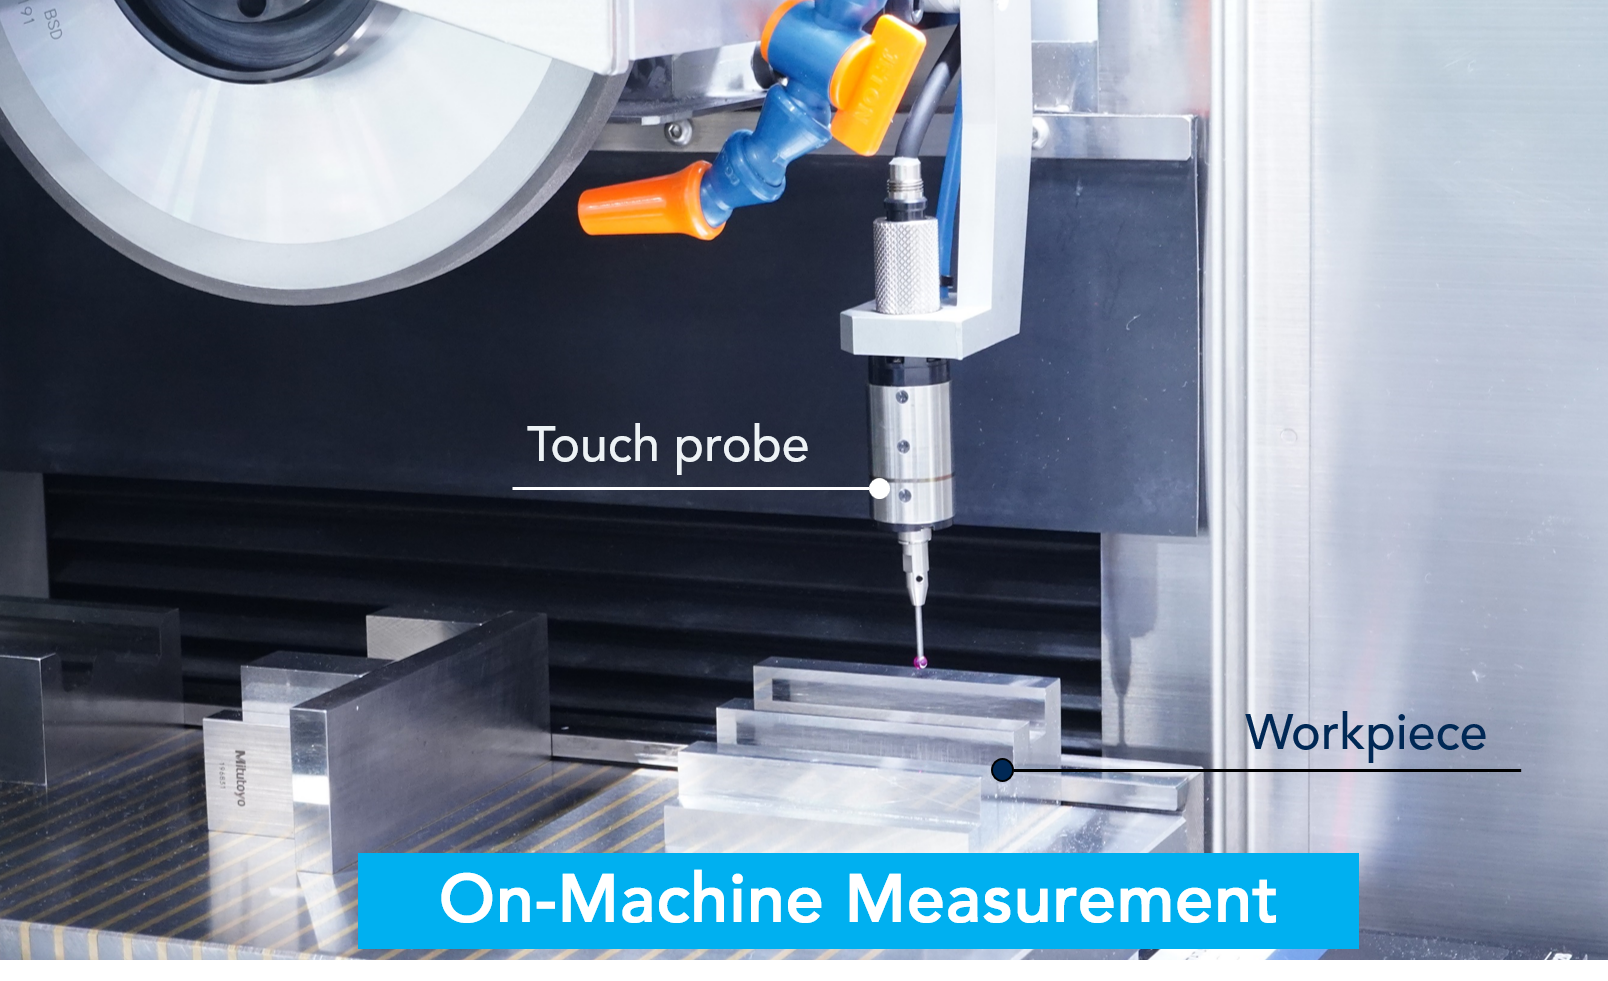
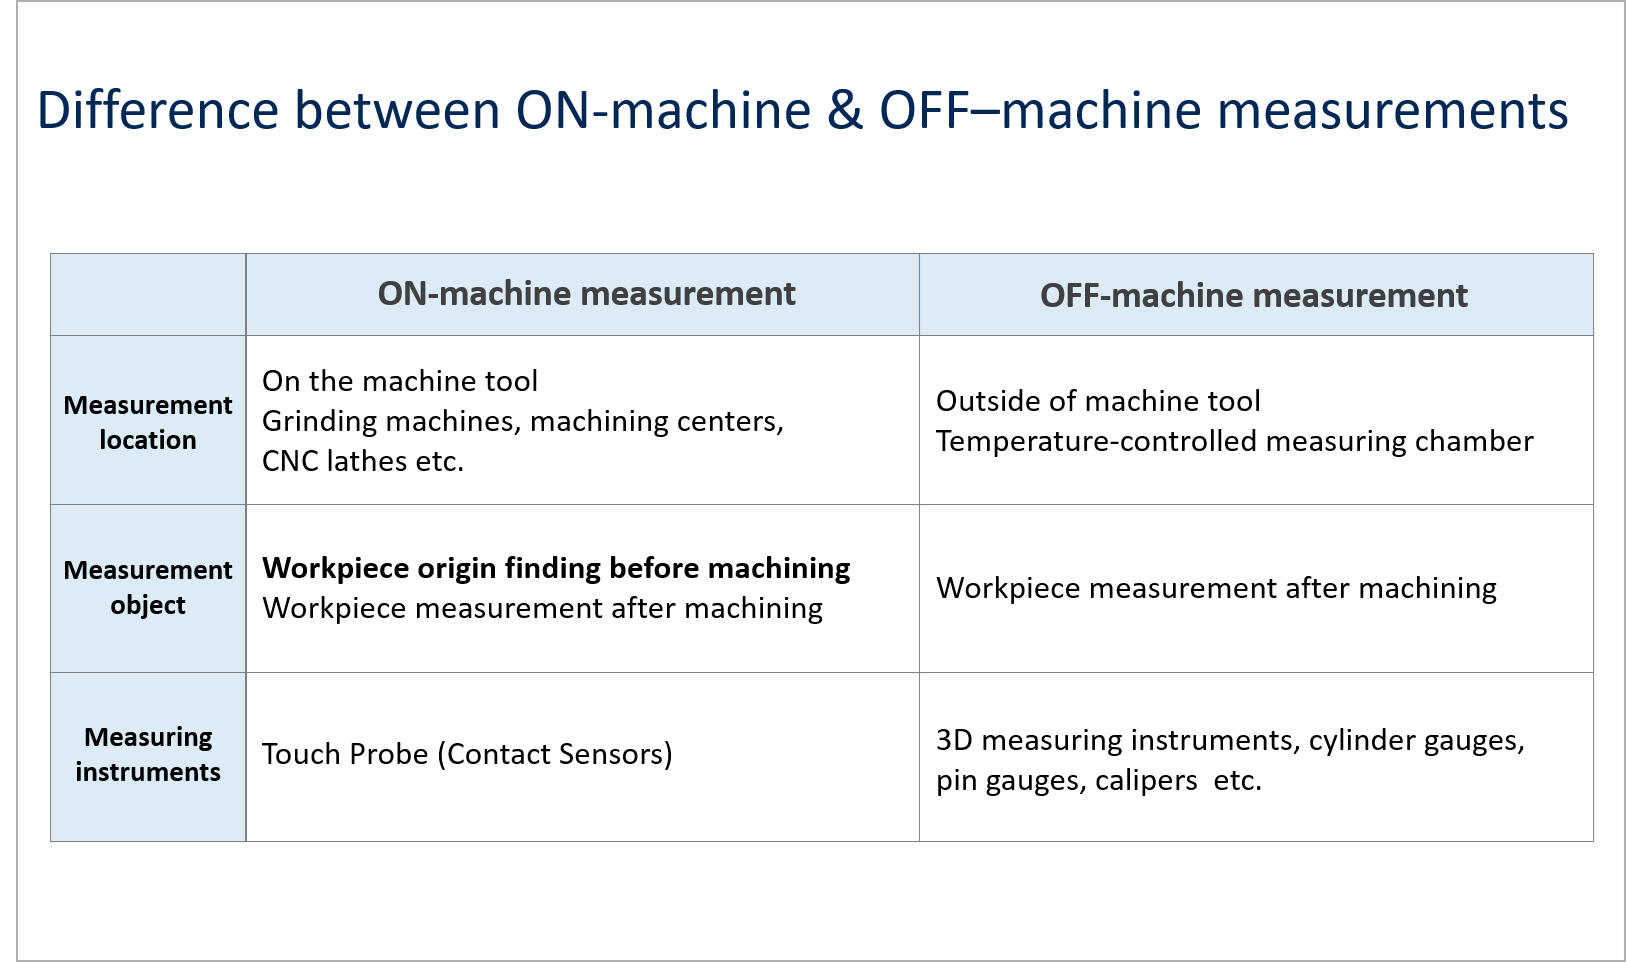
मशीन पर माप का अर्थ है " मशीन टूल पर वर्कपीस को मापना "।
यह लेख ग्राइंडिंग मशीनों पर केंद्रित है, लेकिन यही प्रक्रिया मशीनिंग सेंटर, सीएनसी लेथ और अन्य मशीन टूल्स के साथ भी होती है।
मुख्य मापन उपकरण एक टच प्रोब नामक संपर्क सेंसर है। यह सेंसर वर्कपीस के संपर्क में आने पर मशीन की स्थिति की जानकारी के आधार पर वर्कपीस के आयामों को मापता है। (चित्र 1 देखें)
मशीन पर माप का उद्देश्य
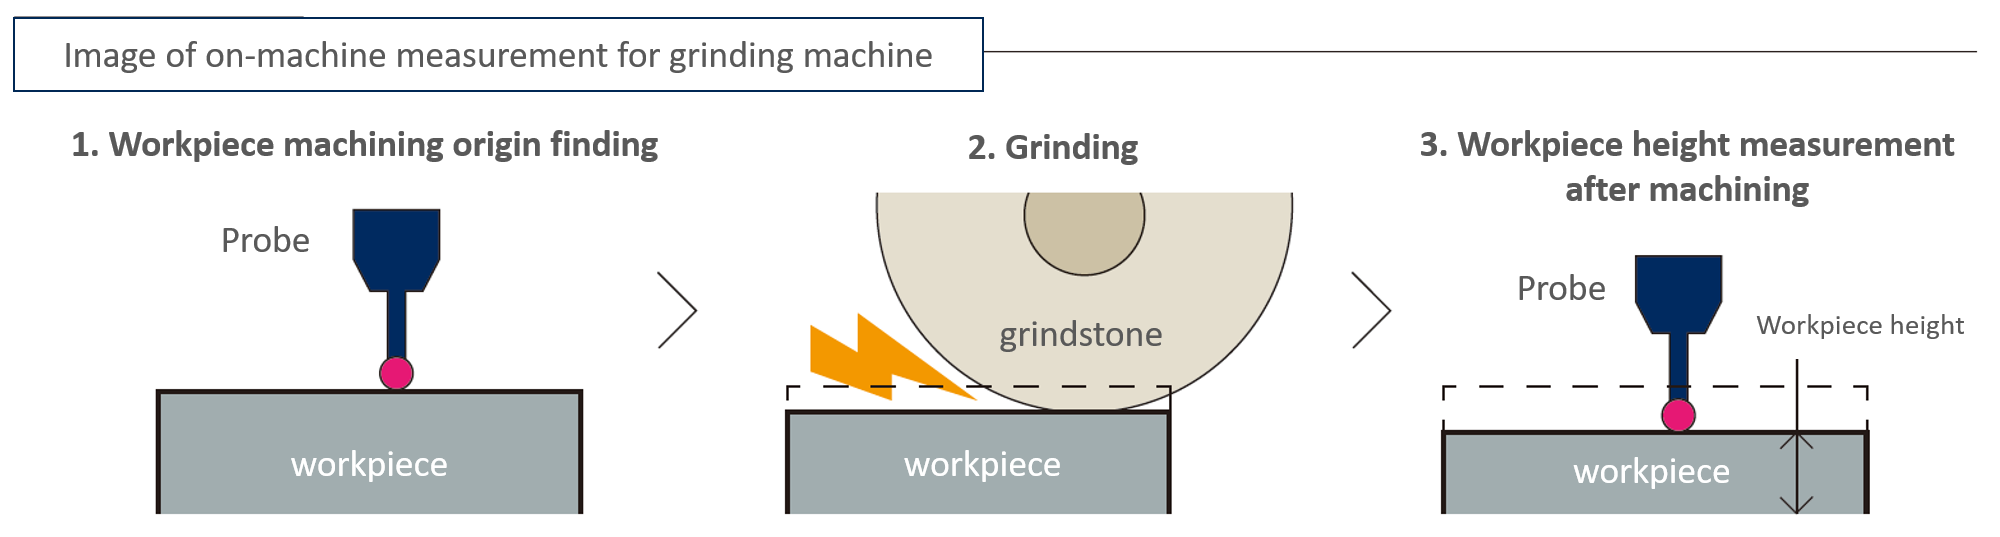
मशीन पर माप लेने के दो मूल उद्देश्य होते हैं।
- मशीनिंग से पहले वर्कपीस के मूल बिंदु का पता लगाना
- वर्कपीस का आयामी मापन
मशीन से बाहर माप
मशीन से बाहर माप का अर्थ है " कार्यवस्तु को मशीन टूल से अलग करके मापना"।
मशीन से तैयार किए गए वर्कपीस को मशीन टूल से निकालकर, जैसे कि उपकरणों की सहायता से मापा जाता है।
3डी मापने के उपकरण, सिलेंडर गेज, पिन गेज, कैलिपर्स इत्यादि।
- 3डी मापन उपकरण
- सिलेंडर गेज
- पिन गेज
- कैलिपर्स इत्यादि।
हालांकि यह आवश्यक सटीकता पर निर्भर करता है, आमतौर पर उच्च परिशुद्धता माप तापमान नियंत्रित माप कक्ष में किया जाता है। माप में निर्धारित सीमा से कम होने पर, वर्कपीस को अतिरिक्त मशीनिंग के लिए मशीन टूल में वापस भेज दिया जाता है।
पिसाई चक्र की समीक्षा
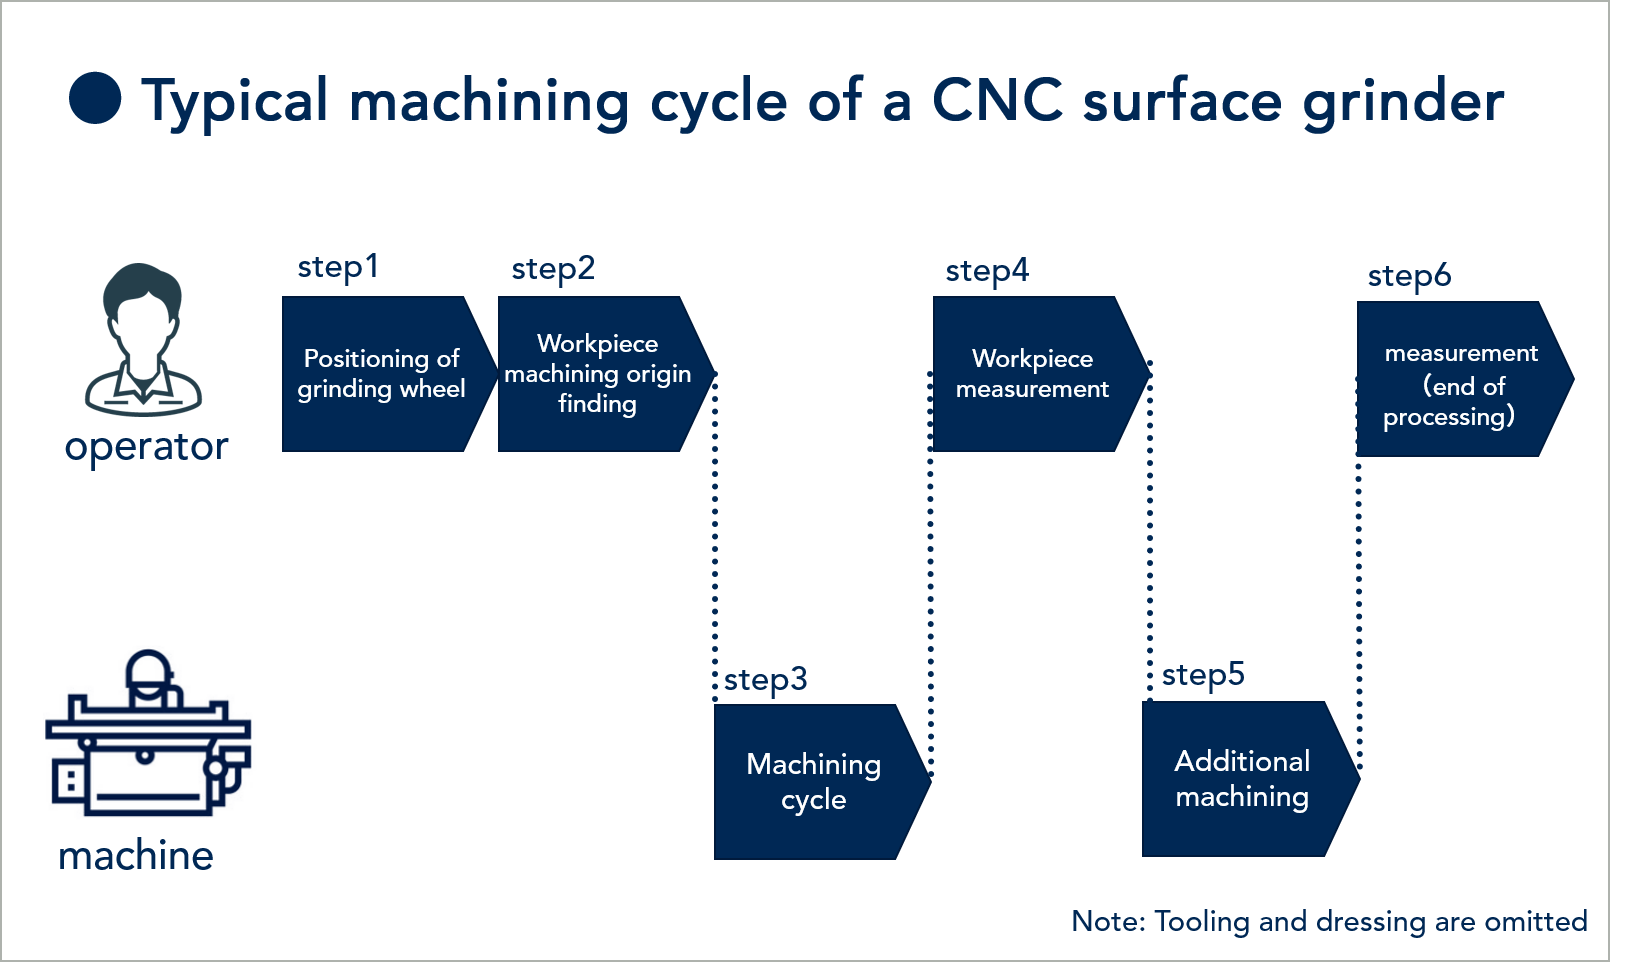
सामान्य पिसाई चक्र
मशीन के अंदर और मशीन के बाहर माप लेने के बीच का चुनाव मशीनिंग चक्र प्रक्रियाओं को काफी हद तक प्रभावित करता है।
यहां हम सीएनसी ग्राइंडिंग मशीन के "ग्राइंडिंग साइकिल स्टेप्स 1-6" की संक्षिप्त समीक्षा करेंगे, जिस पर यह अनुभाग आधारित है।
- चरण 1: ग्राइंडिंग व्हील लगाकर मशीनिंग की प्रारंभिक स्थिति की पुष्टि करें।
- चरण 2: वर्कपीस की मशीनिंग शुरू करने की स्थिति की पुष्टि करें (मोटाई का मापन)
- चरण 3: मशीनिंग चक्र
- चरण 4: वर्कपीस की मोटाई का मापन
- चरण 5: (जब मोटाई अपर्याप्त हो) अतिरिक्त मशीनिंग
- चरण 6: मशीनिंग के बाद मापन
पिसाई प्रक्रिया में उपरोक्त छह चरण शामिल हैं। (इस लेख में औजारों का उपयोग और रंगाई को शामिल नहीं किया गया है।)
चरण 4: वर्कपीस की मोटाई का मापन और चरण 6: मशीनिंग के बाद वर्कपीस का मापन के लिए मशीन पर या मशीन से बाहर मापन का उपयोग करने के विकल्प से सभी प्रक्रियाएं काफी हद तक प्रभावित होती हैं।
यहां हम प्रत्येक माप विधि (1) और (2) के लिए प्रक्रियाओं का अनुकरण करते हैं और उनकी तुलना की व्याख्या करते हैं।
ऑफ-मशीन माप के गुप्त नुकसान क्या हैं?
सामान्यतः, मशीनिंग के बाद जब वर्कपीस का माप लिया जाता है और वह मानक से बाहर पाया जाता है, तो मशीनिंग प्रक्रिया में वर्कपीस को मानक के अनुरूप होने तक अतिरिक्त मशीनिंग के लिए वापस भेजा जाता है। ऑफ-मशीन माप में, इस प्रक्रिया में निम्नलिखित "व्यर्थ प्रक्रियाएं" शामिल होती हैं, जिन्हें समाप्त करना आवश्यक है।
- वर्कपीस हटाना
- श्रमिक आंदोलन
- वर्कपीस रीसेटिंग/सेटअप
- मापन परिणामों के आधार पर पुनः कार्य करना (सीमा से बाहर)
- माप के लिए प्रतीक्षारत वर्कपीसों का संचय
इन प्रक्रियाओं के कारण साइट पर समस्याएं उत्पन्न होती हैं, जिससे शिपिंग से पहले लगने वाला समय बढ़ जाता है और लागत में वृद्धि होती है।
ऑफ-मशीन माप की प्रक्रिया सिमुलेशन
यहां हम एक उदाहरण का उपयोग करके ऑफ-मशीन माप की इस प्रक्रिया सिमुलेशन की व्याख्या करते हैं।
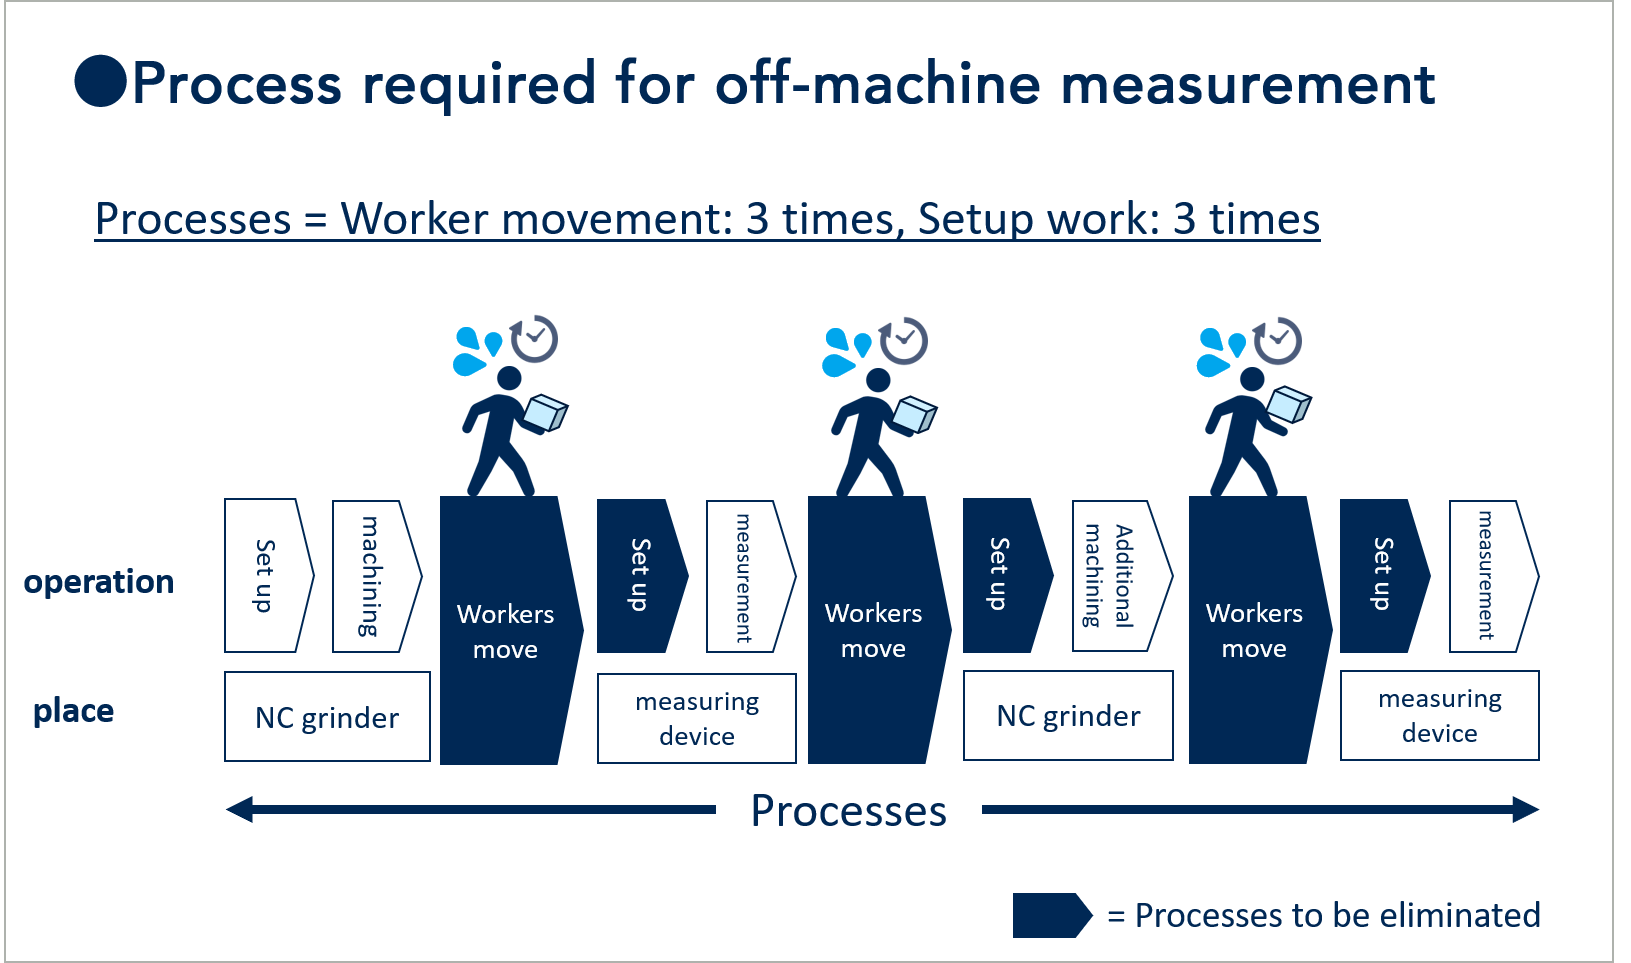
उदाहरण: (1) पिसाई → (2) मापन → (3) अतिरिक्त मशीनिंग → (4) मापन चक्र
इस चक्र में,
- श्रमिकों को 3 बार स्थानांतरित किया जाता है
- तीन बार सेटअप करें (मशीनिंग सेटअप: 1 बार, मापने वाले उपकरण के लिए सेटिंग: 2 बार)
*केवल पहला सेटअप ही आवश्यक है। (चित्र 1 देखें)
ग्राइंडिंग मशीन और मापने वाले उपकरण दोनों के लिए, वर्कपीस को माउंट करना, हटाना और स्थिति में लाना जैसे सेटअप कार्य हर बार आवश्यक होते हैं।
आगे हम यह समझाएंगे कि मशीन पर माप लेने की प्रक्रिया, मशीन से बाहर माप लेने की प्रक्रिया से कितनी बदल जाती है ।
मशीन पर माप के लाभ
टच प्रोब का उपयोग करके मशीन पर माप करने का लाभ यह है कि (1) मशीनिंग से लेकर (4) उपकरण पर माप तक सभी प्रक्रियाओं को करके प्रक्रियाओं को कम किया जा सकता है।
- अब वर्कपीस को हटाने की आवश्यकता नहीं है।
- अब वर्कपीस को रीसेट करने की आवश्यकता नहीं है।
- अब श्रमिक आंदोलन की आवश्यकता नहीं है
- एक साथ कई वर्कपीस को संभाला जा सकता है।
ऑफ-मशीन माप के समान उदाहरण का उपयोग करते हुए, आइए देखें कि कितनी प्रक्रियाओं को समाप्त किया जा सकता है।
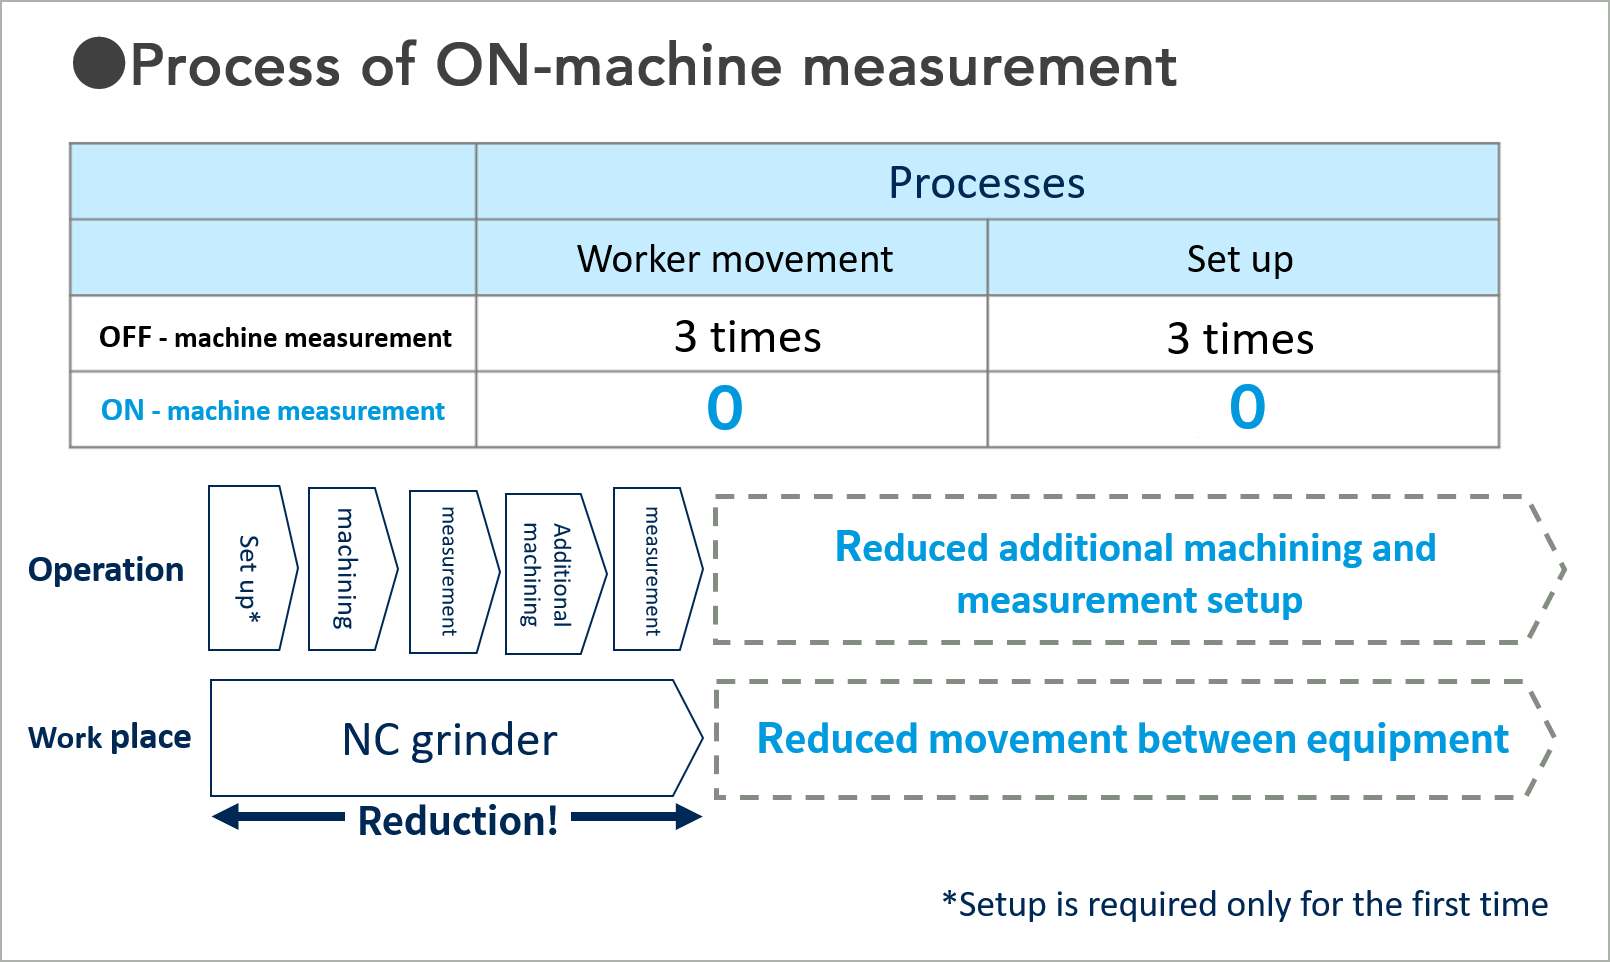
मशीन पर माप की प्रक्रिया का अनुकरण
उदाहरण: (1) मशीनिंग → (2) मापन → (3) अतिरिक्त मशीनिंग → (4) मापन चक्र
ऑफ-मशीन माप की तुलना में, हम पाते हैं कि प्रक्रियाओं को इस प्रकार सुधारा जा सकता है:
- श्रमिक की गतिविधि: 3 बार (मशीन से बाहर) → 0 बार (मशीन पर)
- सेटअप कार्य: 3 बार (मशीन से बाहर) → 0 बार (मशीन पर)।
(चित्र 2 देखें)
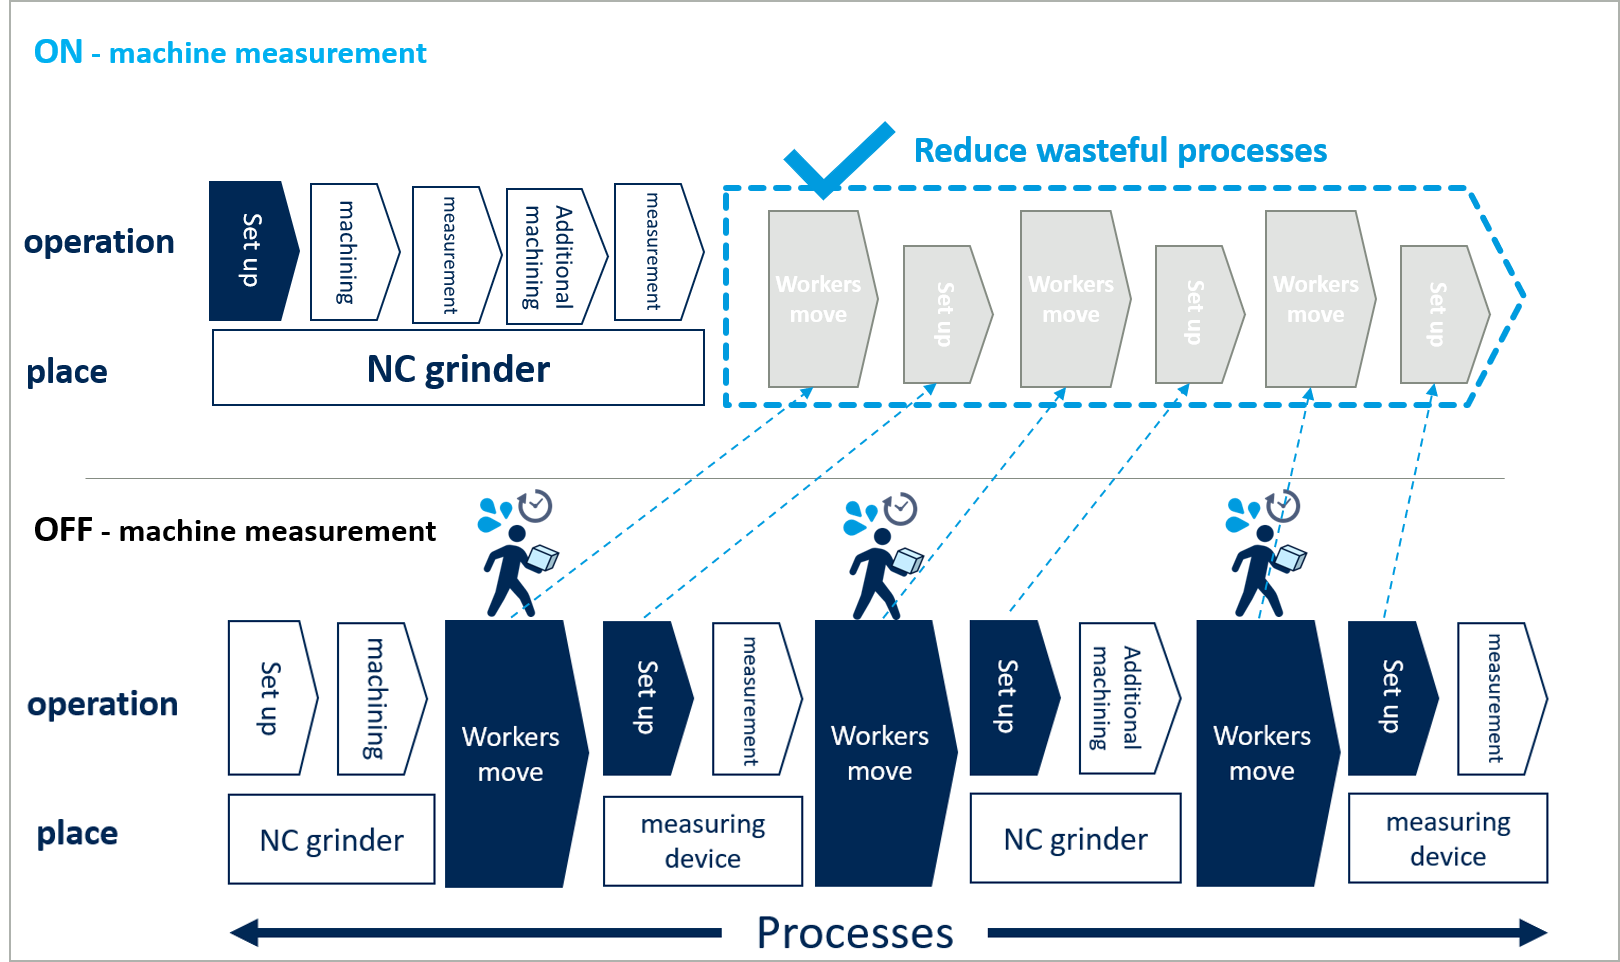
मशीन पर और मशीन से बाहर माप प्रक्रियाओं की तुलना
मशीन के अंदर और मशीन के बाहर माप लेने की प्रक्रियाओं में अंतर तुरंत स्पष्ट हो जाता है।
उदाहरण के लिए, यदि (गति और तैयारी) के संयोजन में 20 मिनट लगते हैं, तो इस प्रक्रिया को तीन बार दोहराने से बचने पर लगभग एक घंटे का व्यर्थ समय बच जाता है।
मशीन पर किए जाने वाले माप की सटीकता कितनी अच्छी है?
इसीलिए पीसने वाली मशीनें मशीन पर ही माप लेने के लिए एकदम सही हैं।
यदि सटीकता इतनी कम हो कि मापन कार्ययोग्य ही न हो, तो प्रक्रियाओं को कम करने का कोई अर्थ नहीं है।
मशीन द्वारा किए गए माप कितने सटीक हो सकते हैं? यहाँ हम इसी बिंदु पर चर्चा करेंगे।
पीसने वाली मशीनें मशीन पर ही माप लेने के लिए आदर्श क्यों हैं?
मशीन पर माप लेने का सबसे बड़ा लाभ यह है कि मापन कार्यवस्तु को सटीक रूप से स्थित करके किया जा सकता है।
मशीन से बाहर माप लेने की प्रक्रिया में, वर्कपीस की सहनशीलता जितनी सख्त होगी, मशीन और मापने के उपकरण को फिर से सेट करने में उतना ही अधिक समय और परेशानी लगेगी।
रीसेट करने में यह जोखिम शामिल है कि बदली हुई स्थिति की स्थितियों के कारण मशीनिंग दोष या माप त्रुटि हो सकती है।
इस संदर्भ में, वर्कपीस को चक में लगे रहने के दौरान ही उसका माप लेने से समय और परेशानी की बचत होती है और उच्च सटीकता प्राप्त होती है।
स्थिति निर्धारण की स्थितियाँ भी समान रहती हैं, इसलिए एक साथ कई वर्कपीस की मशीनिंग संभव है।
अगले चरण में, हम मशीन के अंदर और मशीन के बाहर किए गए मापों की सटीकता की तुलना करेंगे।
मशीन पर किए गए मापन (संदर्भ डेटा) की सटीकता की जांच करना
मशीन के अंदर और बाहर माप (सिलेंडर गेज) के लिए वर्कपीस की मोटाई मापने का डेटा नीचे दिखाया गया है।
नीचे दिए गए चित्र में डेटा से यह संकेत मिलता है कि मशीन पर ही माप लेने से 1 μm या उससे कम की त्रुटि के साथ उच्च-सटीकता वाला माप लेना भी संभव हो पाता है।
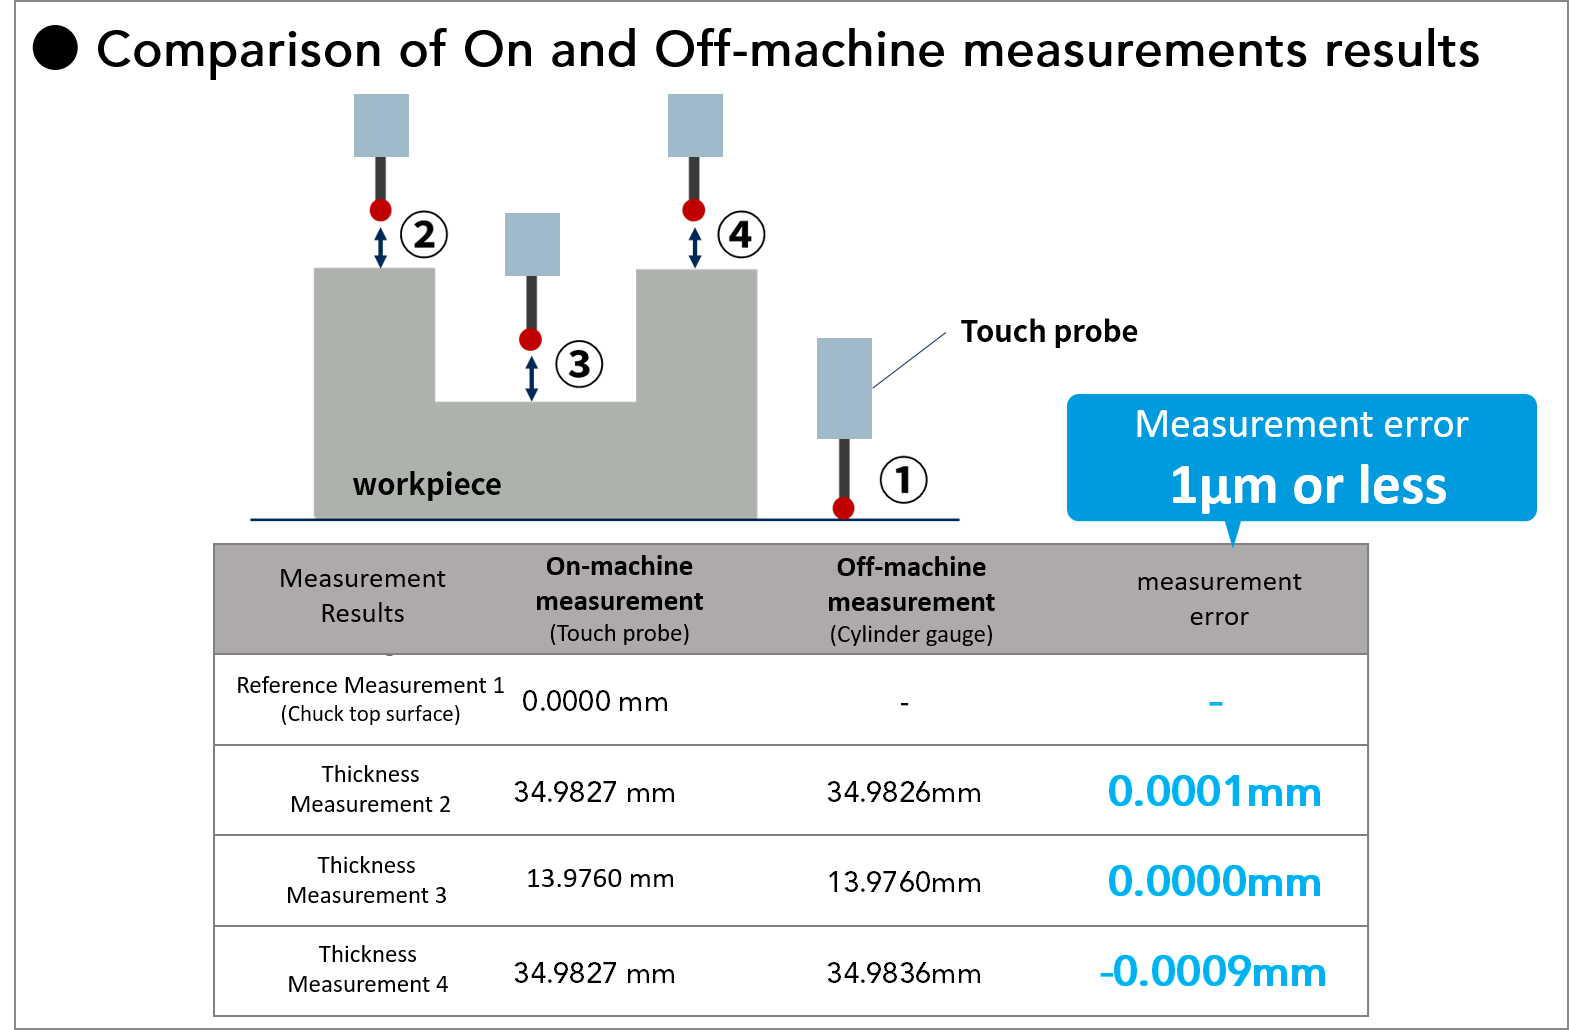
कुछ आशंकाएं हैं कि मशीन पर वर्कपीस के पोस्ट-मशीनिंग माप से थर्मल विस्तार के कारण वर्कपीस के आयामों में कुछ माइक्रोमीटर का परिवर्तन हो सकता है।
यहां महत्वपूर्ण बात यह है कि प्रक्रियाओं को कम करने के लिए मापन परिणामों का उपयोग किया जाए।
मापन परिणामों का उपयोग करने के कई प्रभावी तरीके हैं, जैसे कि पहले से ही तापीय विस्तार को ध्यान में रखना और मापन के बाद पुन:कार्य को कम करने के लिए साइट पर अतिरिक्त मशीनिंग के लिए मानक निर्धारित करना।
हम सीएनसी ग्राइंडिंग मशीनों का परिचय दे रहे हैं जिनमें मशीन पर ही माप लेना संभव है।
फिलहाल, ओकामोटो मशीन टूल वर्क्स की एचपीजी श्रृंखला की सरफेस ग्राइंडिंग मशीनें क्विक टच उपकरण के साथ मशीन पर ही माप लेने की सुविधा देती हैं । ये मशीनें निम्नलिखित सुझाव देती हैं, जिनसे पूर्वाग्रहों को आसानी से दूर किया जा सकता है और उनका निवारण किया जा सकता है।
- इसे शुरू करना बहुत महंगा है
- प्रोग्रामिंग की वजह से इसे लागू करना बहुत मुश्किल है।
- स्टाइलस या सेंसर के टूटने का खतरा है।
- किफायती परिचय लागत
- समर्पित संवाद प्रोग्रामिंग (बिना प्रोग्रामिंग के) फ़ंक्शन किसी भी कर्मचारी द्वारा उपयोग को सक्षम बनाता है।
- 1 μm की पुनरावृत्ति क्षमता के साथ मापन सटीकता
[वीडियो] एनसी ग्राइंडिंग मशीन के साथ मशीन पर माप का प्रदर्शन
ऑन-मशीन माप अब क्यों महत्वपूर्ण है, इसके दो कारण
कारण 1: क्या विनिर्माण स्थलों पर मापन विधियाँ उपयुक्त हैं?
निर्माता अपने ग्राहकों द्वारा अपेक्षित गुणवत्ता और अपनी लागत के बीच लगातार संघर्ष करते रहते हैं।
ग्राहकों की मांगें भी हर साल और अधिक सख्त होती जा रही हैं।
- "बढ़ी हुई निरीक्षण मदों को हम कीमत में शामिल नहीं कर सकते, इसलिए हमारे पास मुफ्त निरीक्षण करने के अलावा कोई विकल्प नहीं है..."
- "(मापने के उपकरण) इतने महंगे हैं कि उनका उपयोग न करना फिजूलखर्ची है..."
- "निरीक्षण करने वाले लोगों को ढूंढना मुश्किल होता जा रहा है।"
अलाभकारी निरीक्षण प्रक्रियाओं की संख्या बढ़ रही है, और मौके पर तैनात कर्मचारियों को कार्मिक संबंधी समस्याओं (लागतों) से जूझना पड़ रहा है।
अत्यधिक बोझ से ग्रस्त निरीक्षण प्रणालियों से दोषों को नजरअंदाज करने या धोखाधड़ी को बढ़ावा देने का जोखिम होता है।
मापन नियमों में सुधार करने के लिए, समीक्षा किए जाने वाले पहले बिंदु निम्नलिखित हैं:
क्या मौजूदा माप गुणवत्ता को कम लागत पर प्राप्त किया जा सकता है?
क्या लागत उचित है?
सबसे पहले यह जांच करें कि क्या मशीन पर किए गए माप से ग्राहक द्वारा अपेक्षित गुणवत्ता का आकलन किया जा सकता है, और उसके अनुसार उचित निर्णय लें।
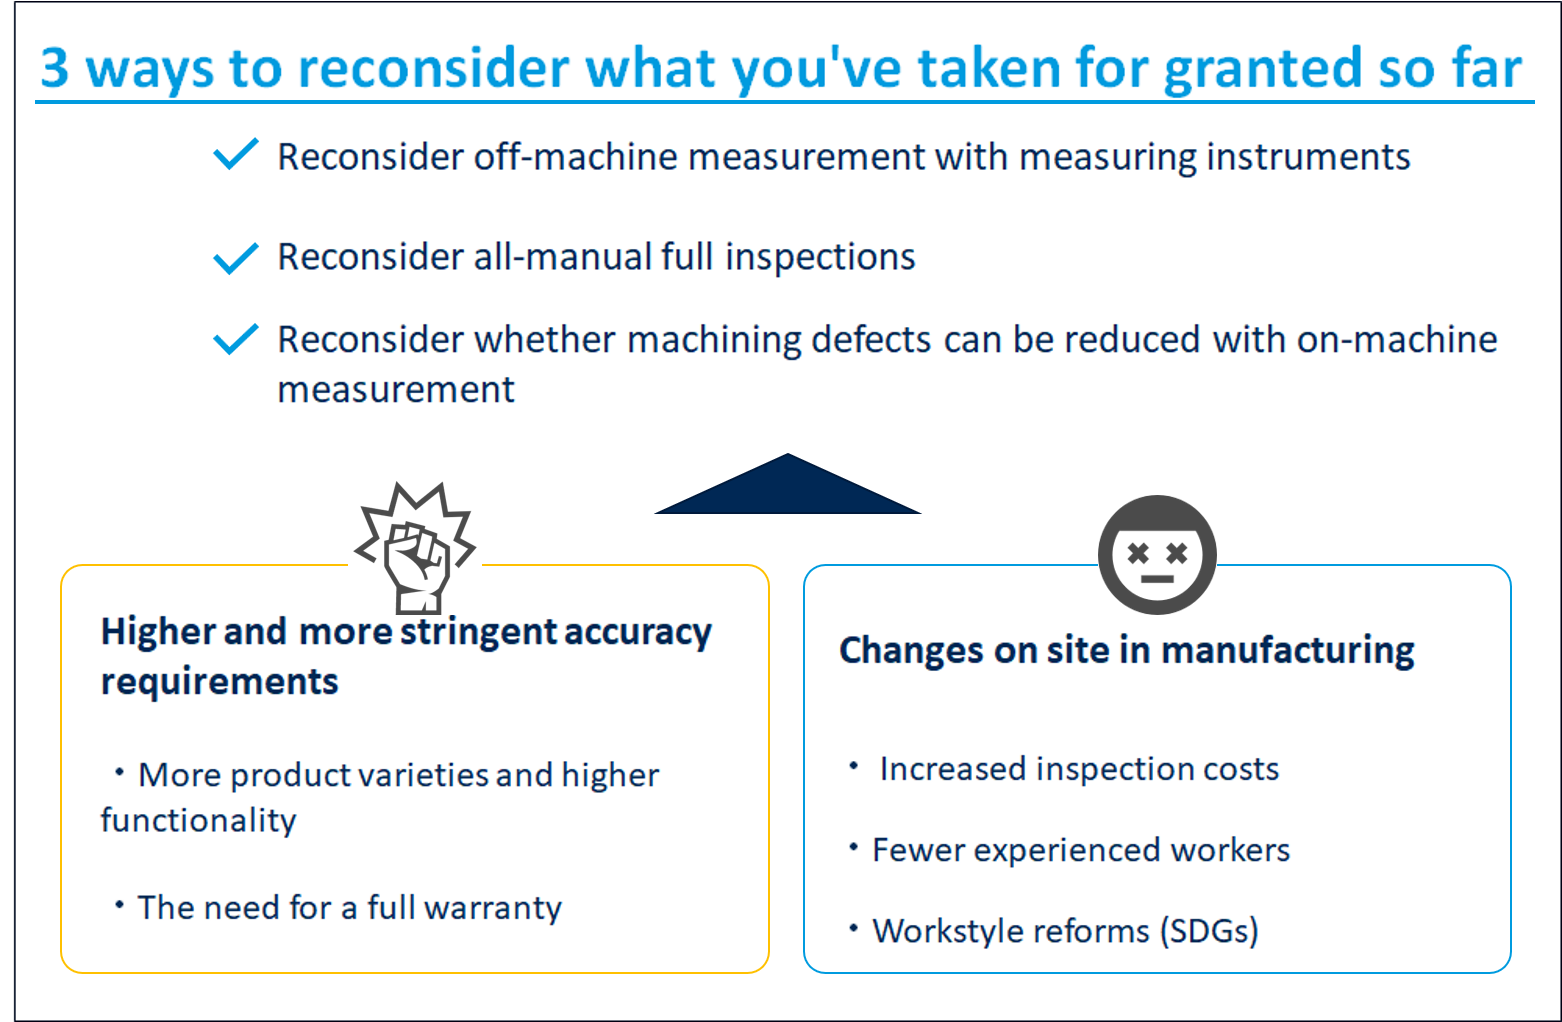
कारण 2: क्या "ऑपरेशन की गति धीमी होने के कारण ऑन-मशीन माप से बचने" का युग बीत चुका है?
केवल "अपने विभाग में आंशिक सुधार" के बजाय, "विभागों में विनिर्माण प्रक्रिया का पूर्ण अनुकूलन = प्रक्रिया समेकन" की आवश्यकता है।
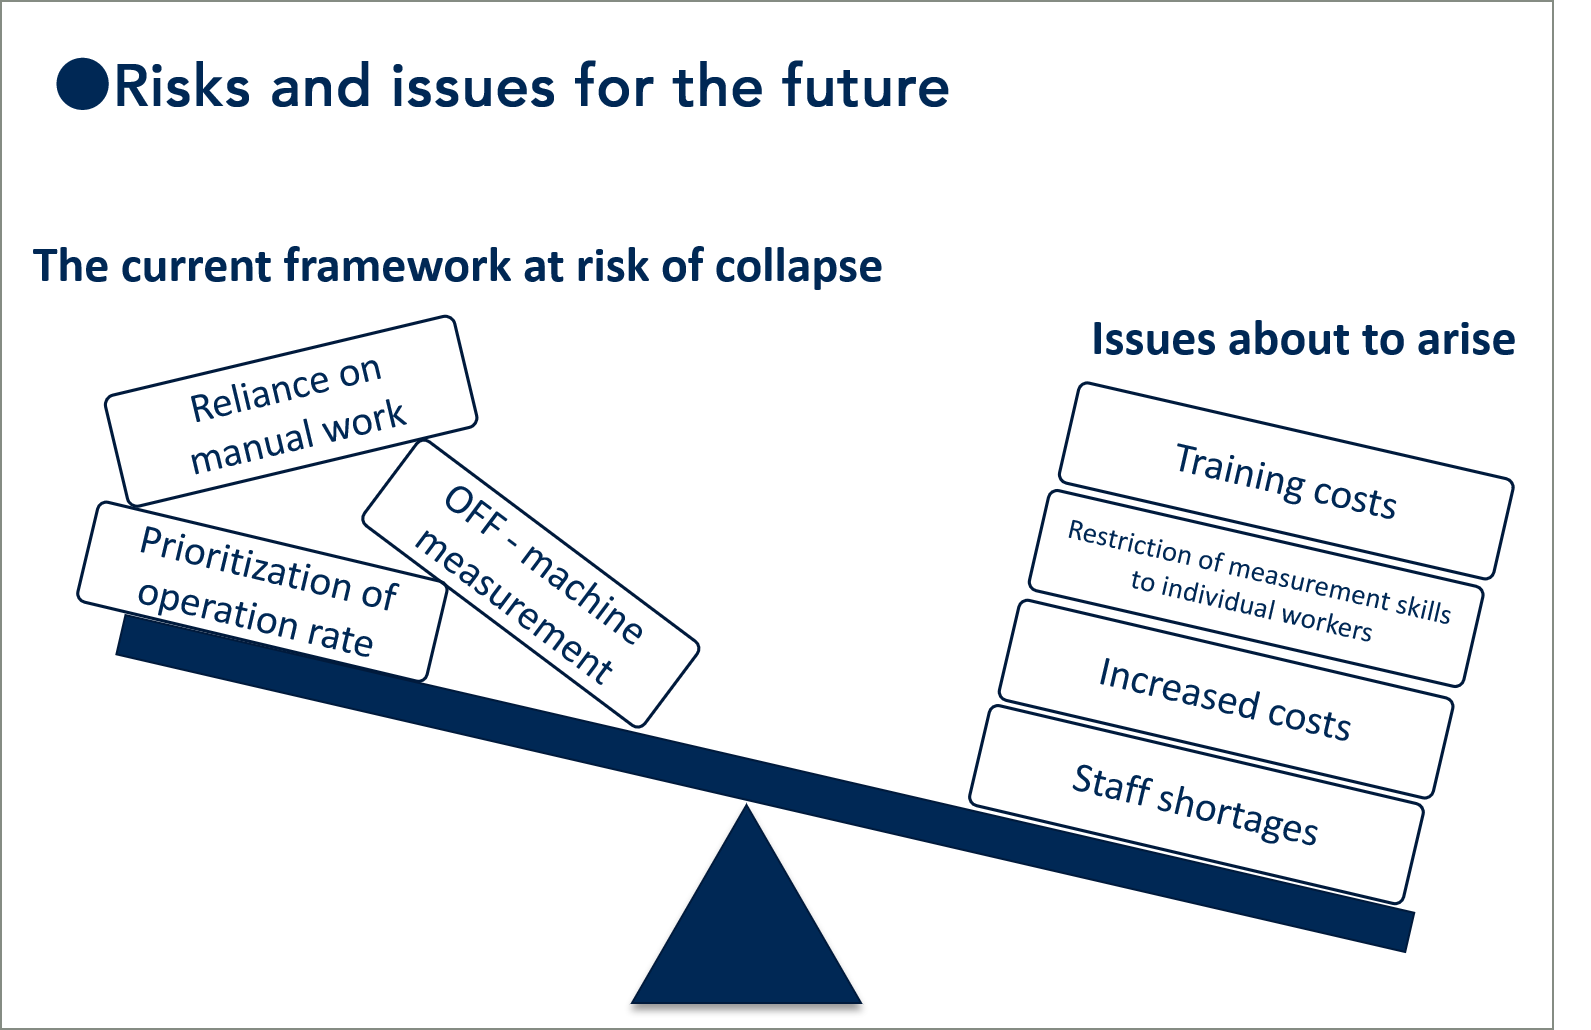
अब तक, विभागों के अनुसार अनुकूलन को प्राथमिकता दी गई है:
- मशीनिंग विभाग ने अपनी मशीन संचालन दर बढ़ा दी है।
- निरीक्षण विभाग कर्मचारियों की संख्या बढ़ाकर और समर्पित निरीक्षण लाइनों की व्यवस्था करके यह सुनिश्चित करता है कि किसी भी खामी को नजरअंदाज न किया जाए।
हालांकि, अब आगे यह महत्वपूर्ण होगा कि ऐसे सुधार किए जाएं जिनसे सभी विभागों को लाभ हो।
वर्तमान संगठनात्मक प्रणाली और ढांचा अभी तो ठीक चल रहा है, लेकिन क्या यह पांच या दस साल तक टिकाऊ रहेगा? इस बात को ध्यान में रखना होगा।
आप यह निर्णय कैसे लेते हैं कि मशीन पर आधारित माप का उपयोग कब करना है और 3डी मापने वाले उपकरणों का उपयोग कब करना है?
माप गुणवत्ता की सुरक्षा करने वाला चेकपॉइंट है।
विशेष रूप से मोल्ड या विमान के पुर्जों जैसे सटीक मशीनिंग वाले भागों के लिए, 3डी मापन उपकरण उच्च विश्वसनीयता प्रदान करते हैं।
विशेष रूप से मोल्ड या विमान के पुर्जों जैसे सटीक मशीनिंग वाले भागों के लिए, 3डी मापन उपकरण उच्च विश्वसनीयता प्रदान करते हैं।
इसके अलावा, ध्यान रखें कि अत्यधिक विशिष्ट माप उपकरणों के रखरखाव में निम्नलिखित लागतें शामिल होती हैं।
- Temperatura नियंत्रण
- मशीनिंग और माप विभागों के बीच सहयोग
- मापने वाले उपकरण को चलाना सीखना
- मापन उपकरण में ही निहित लाभप्रदता की कमी
सीएनसी ग्राइंडिंग मशीनों के साथ, जहां अंतिम फिनिशिंग स्तर की सटीकता की आवश्यकता होती है, मशीनिंग के साथ-साथ उच्च-सटीकता माप भी संभव है।
यदि माप को पीसने वाली मशीन में एकीकृत किया जा सकता है, तो संभवतः निरीक्षक प्रशिक्षण लागत को कम किया जा सकता है और निरीक्षक के आधार पर माप में होने वाली भिन्नता को भी कम किया जा सकता है।
विकल्पों को उचित संतुलन में संयोजित करने का प्रयास करें।
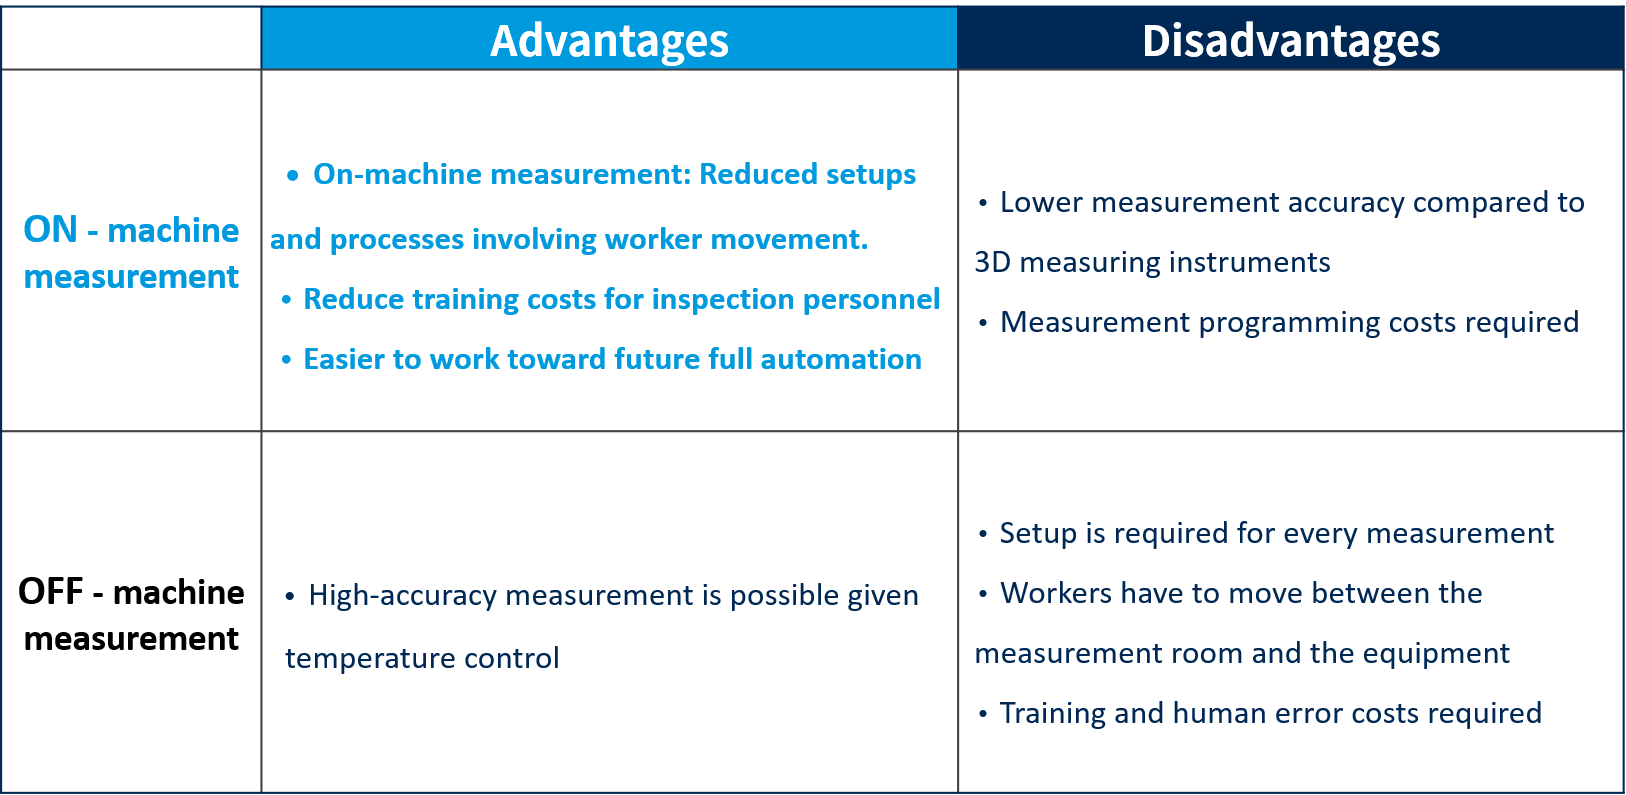
सारांश: मशीन पर माप के लाभ और हानियाँ
लाभ
- मशीन पर माप: श्रमिकों की आवाजाही से जुड़े सेटअप और प्रक्रियाओं में कमी।
- मशीन से इतर मापन: उच्च परिशुद्धता वाला मापन संभव है।
नुकसान
- मशीन पर मापन: 3डी मापने वाले उपकरणों आदि की तुलना में, मापन सटीकता बाहरी कारकों से प्रभावित होने की संभावना होती है।
- मशीन से इतर मापन: इसमें अनेक मापन प्रक्रियाओं की आवश्यकता होती है और रखरखाव की लागत बहुत अधिक होती है (कर्मचारी/उपकरण/संचालन)।
अन्य लाभ और हानियों को संक्षेप में नीचे बताया गया है।
जैसा कि पहले उल्लेख किया गया है, माप एक महत्वपूर्ण प्रक्रिया है जो मशीनिंग की गुणवत्ता को उजागर करती है।
अन्यत्र, मापन में शामिल प्रक्रियाओं के अतिरिक्त मूल्य को आसानी से समझा नहीं जा सकता है।
मशीन पर ही माप लेने की प्रक्रिया को समग्र रूप से विनिर्माण स्थल को अनुकूलित करने के एक तरीके के रूप में देखें, जिससे मशीनिंग और माप विभागों की आवश्यकताओं के बीच संतुलन बना रहे।
मशीन पर माप के लिए टच प्रोब , ग्राइंडिंग मशीनों के साथ प्रयोग किया जा सकता है

कॉम्पैक्ट टच प्रोब [K3S श्रृंखला]
अति कॉम्पैक्ट! छोटे से स्थान में वर्कपीस के निर्माण को स्वचालित बनाता है!

एनसी ग्राइंडिंग मशीनों का स्वचालन [परिचय]
यह "ग्राइंडिंग व्हील एप्लीकेशन प्रोसेस" के स्वचालन का एक विस्तृत विवरण है, जिसकी जाँच ग्राइंडिंग व्हील द्वारा वर्कपीस से टकराने पर निकलने वाली चिंगारियों और ध्वनि द्वारा की जाती है।
मशीन पर ही माप लेने की सुविधा के साथ, यह उद्योग की पहली ऐसी तकनीक है जो एनसी सरफेस ग्राइंडर पर सेटअप से लेकर मशीनिंग तक की पूरी प्रक्रिया को पूरी तरह से स्वचालित कर देती है।
